

Aluminijski okvir za solarnu ploču: legura, završna obrada, tolerancija i vodič za nabavu
Dobavljač ekstruzije zove vas s jednostavnim pitanjem: treba li aluminijski okvir za vaš solarni panel koristiti 6063-T5 ili 6063-T6? Taj izbor mijenja način na koji se okvir ponaša tijekom laminacije, koliko se savija pod opterećenjem vjetra i hoće li kutni spojevi ostati čvrsti nakon toplinskog ciklusa. Kratak odgovor je da većina stambenih i komercijalnih fotonaponskih modula koristi aluminijsku slitinu 6063 u T5 ili T6 stanju, s debljinom stijenke između 1,0 i 1,8 mm i anodiziranom površinom u boji. Međutim, razlozi iza tog odabira određuju hoće li okvir preživjeti 25 godina na otvorenom ili počinje kvariti nakon samo nekoliko sezona.
Kada nabavite aluminijski okvir za solarnu ploču, ne kupujete četiri komada metala. Kupujete strukturnu komponentu koja mora držati laminat na mjestu, odvoditi vlagu, biti otporna na koroziju i pružati instalaterima sigurnu točku za montažu. Tretiranje okvira kao robe obično dovodi do problema u najgorem trenutku: kada je modul već instaliran na krovu i vjetar počinje raditi na kutnim spojevima.
Zašto je aluminijski okvir više od ukrasnog komada
Aluminijski okvir je vanjski kostur solarnog modula. Brtvi rub laminata staklene stražnje ploče, čime se sprječava ulazak vlage u područje ćelije. Također dodaje torzijsku krutost tankom sendviču od stakla, inkapsulanta i stražnjeg sloja, smanjujući rizik od mikropukotina tijekom rukovanja, transporta i opterećenja snijegom.
- Brtvi rub laminata od vlage, prašine i zagađujućih plinova.
- Omogućuje montažne kanale za stezaljke, tračnice i ušice za uzemljenje.
- Povećava otpornost na savijanje tako da velike ploče ostaju ravne pod vjetrom i snijegom.
- Stvara tampon zonu koja apsorbira udarce tijekom transporta i instalacije.
Aluminij je dominantan materijal okvira jer je oko jedne trećine teži od čelika, ima bolje ponašanje od korozije od izloženog željeza ili ugljičnog čelika i može se ekstrudirati u složene šuplje dijelove koji kombiniraju rebra za ukrućenje s utorima za ugradnju. Njegov prirodni oksidni sloj već daje osnovnu razinu zaštite. S ispravnim anodnim premazom, okvir može desetljećima izdržati prskanje obalne soli, kiselu kišu i industrijsko onečišćenje.
Legura i kaljenje: temelj performansi okvira
Većina okvira solarnih panela izrađena je od aluminijskih legura serije 6xxx. Unutar te skupine, 6063 je najčešći jer nudi glatku završnu obradu, predvidljivu brzinu ekstruzije i odličan odziv na eloksiranje. Oznaka temperamenta važna je jednako kao i legura. T5 temperatura se proizvodi hlađenjem ekstruzije nakon preše i zatim umjetnim starenjem. T6 koristi toplinsku obradu otopine plus umjetno starenje, što daje veću čvrstoću, ali zahtijeva strožu kontrolu procesa.
| Legura i kaljenje | Tipična granica razvlačenja | Tipična uporaba | Ključna karakteristika |
|---|---|---|---|
| 6063-T5 | 90 do 130 MPa | Standardni okviri za stambene i poslovne module | Dobra mogućnost ekstrudiranja i glatka anodizirana površina |
| 6063-T6 | 180 do 205 MPa | Okviri za područja s velikim opterećenjem od vjetra i snijega | Veća čvrstoća nakon potpune toplinske obrade |
| 6005-T5 | 180 do 200 MPa | Okviri modula velikog formata | Veća čvrstoća, ali dizajn profila i protok matrice zahtijevaju više pažnje |
Nemojte se oslanjati samo na ime ćudi. Zatražite od dobavljača potvrdu mlina koja pokazuje stvarnu granicu tečenja, istezanje i tvrdoću za svaku proizvodnu seriju. Varijacije od serije do serije u praksi starenja, temperaturi gredice i brzini kaljenja mogu učiniti da se dva okvira s istim temperamentom ponašaju vrlo različito na terenu.
Neki kupci traže 6061 leguru jer su upoznati s njenom visokom čvrstoćom, ali 6061 je teže ekstrudirati u tanke višekomorne solarne profile okvira i ne anodizira s istim glatkim, ujednačenim izgledom. Za većinu fotonaponskih okvira, 6063-T5 ili T6 je praktičniji izbor. Ako želite razumjeti kako postupak ekstruzije utječe na ponašanje legure, pročitajte postupak ekstruzije aluminija i vodič za odabir legure prije dovršetka specifikacije.
Površinska obrada: anodiziranje je zadano
Najčešća završna obrada aluminijskih okvira solarnih panela je anodni premaz sumpornom kiselinom debljine 10 do 15 mikrona. To stvara tvrdi, prozirni oksidni sloj koji se može obojiti u tamnu broncu ili crno kako bi se modul uklopio u stambeni krov. Anodizacija je električki izolacijska, otporna je na UV zračenje i ne ljušti se poput boje. Također ju je lakše pregledati nego mokru boju jer je premaz dio same aluminijske površine.
 Anodizirani aluminijski ekstrudirani profili s više opcija boja Istražite anodizirane profile tvrtke Yindu Aluminium sa standardima debljine od AA10 do AA25 i bojama uključujući srebrnu, crnu, brončanu i boju šampanjca. Prikladno za solarne okvire kojima je potrebna izdržljiva završna obrada otporna na UV zračenje. Pogledajte proizvod →
Za izrazito korozivna mjesta, kao što su obalne instalacije ili područja s velikom količinom soli za ceste, neki specifikacijari traže deblji anodni premaz ili završni premaz premazan prahom. Premazivanje u prahu nanosi polimerni sloj debljine 60 do 120 mikrona i daje širi raspon boja, ali se mora pažljivo kontrolirati oko montažnih rupa i odvodnih otvora. Ako prah ne može doprijeti do unutrašnjosti uskog utora, goli rub postaje početna točka za koroziju.
 Prilagođeni ekstrudirani aluminijski profili premazani prahom Yindu Aluminium nudi profile obložene prahom u RAL, PANTONE ili prilagođenim bojama s glatkim, pješčanim ili metalik teksturama. Idealno za korozivna okruženja koja zahtijevaju deblje, zaštitne polimerne premaze. Pogledajte proizvod →
PVDF fluoropolimerni premazi još su jedna opcija za ekstremno zadržavanje boje i otpornost na kemikalije, ali povećavaju troškove i rijetko su potrebni na standardnom solarnom okviru. Koji god završni sloj odabrali, provjerite stvarnu debljinu premaza na gotovom profilu umjesto da vjerujete samo potvrdi procesa. Upotrijebite mjerač debljine premaza na vanjskoj strani, unutar staklenog utora i blizu kutnih rezova. Tanke točke često se pojavljuju na mjestima gdje su stezaljke ili samoljepljiva traka prekrile površinu tijekom eloksiranja.
Mjere, tolerancije i spajanje
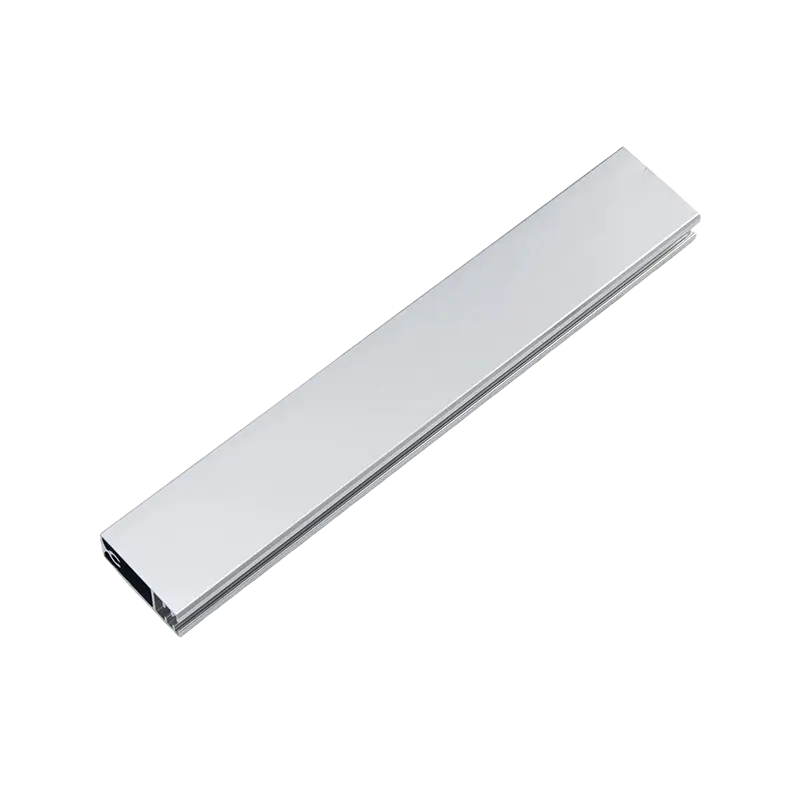
Solarni okvir nije jednostavna pravokutna cijev. Profil sadrži utor za staklo, stražnju potpornu šinu, odvodni kanal i vanjsku površinu za stezanje. Svaka od ovih zona ima toleranciju koja utječe na kvalitetu konačnog modula. Ako je utor za staklo preplitak, laminat neće sigurno sjediti. Ako je vanjska tračnica preširoka, pritisak stezaljke neće se ravnomjerno rasporediti i okvir bi mogao puknuti pod utjecajem vjetra.
- Dubina i širina proreza za staklo: kontrolirajte koliko dobro laminat leži i koliko brtvila ostaje nakon prešanja.
- Vanjska širina i ravnost tračnice: odredite prianjanje stezaljke i dosljednost zakretnog momenta.
- Kut kosog reza i položaj rupe: moraju biti dovoljno ponovljivi da se formiraju vodonepropusni kutni spojevi.
- Drenažni otvori i otvori: sprječavaju nakupljanje vode, ali se moraju očistiti od srha kako se ne bi zarezali u rub stakla.
Za tipičnu solarnu okvirnu šinu širine između 35 i 45 mm, ozbiljni proizvođači drže duljinu profila unutar plus ili minus 0,2 mm i kut zakošenja unutar plus ili minus 0,1 stupanj. Kada uspoređujete ponude, pitajte koja se dopuštena odstupanja zapravo mjere na proizvodnoj liniji. Vrlo niska cijena ekstruzije često skriva visoke stope otpada u fazi piljenja i kutnog bušenja, što povećava vaš konačni trošak modula.
CNC piljenje, glodanje, bušenje i narezivanje navoja standardne su operacije za tračnice solarnog okvira. Ovi se koraci obično izvode prije eloksiranja ili premazivanja prahom tako da završna obrada štiti strojno obrađene rubove. Integrirana obradna ćelija izbjegava ogrebotine i oštećenja pri rukovanju koja nastaju kada se dugački profili premještaju između zasebnih podizvođača.
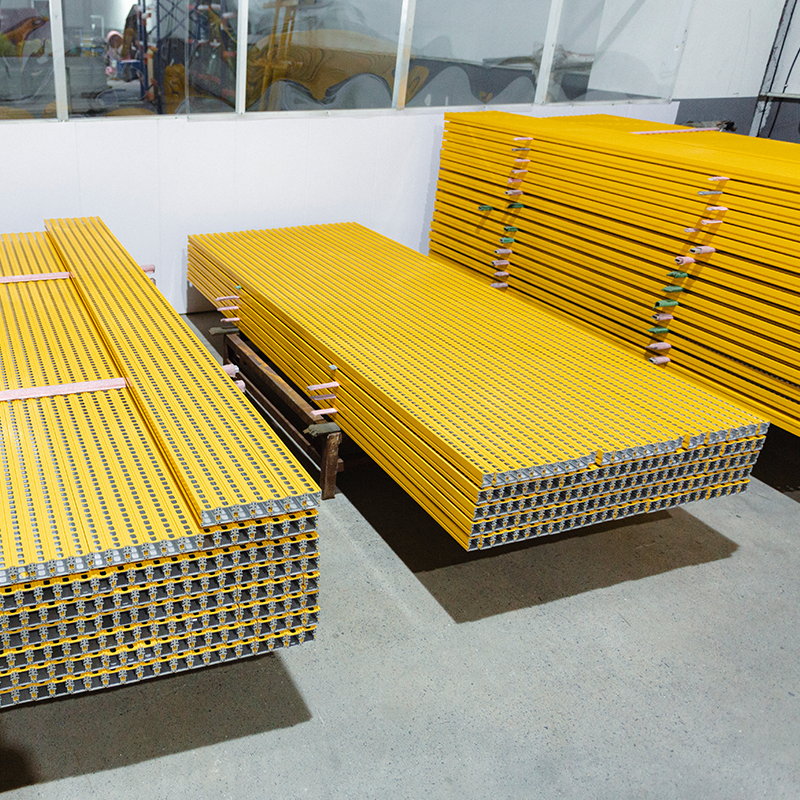 Usluge CNC strojne obrade aluminijskih ekstruzija Yindu Aluminium pruža precizno CNC rezanje i strojnu obradu aluminijskih profila, uz dodatne površinske tretmane kao što su eloksiranje i premazivanje prahom. Neophodan za izradu solarnih okvirnih tračnica s preciznim spojevima. Pogledajte proizvod →
Kutni spojevi u solarnim okvirima obično se sastavljaju s kutnim klinovima od nehrđajućeg čelika umetnutim u šuplje komore i zatim stisnuti stezanjem ili vijcima. Područje spoja također treba butil ili silikonsko brtvilo koje ostaje fleksibilno od minus 40 stupnjeva Celzija do plus 85 stupnjeva Celzija. Zatražite od dobavljača okvira izvješće o ispitivanju izvlačenja kuta koje prikazuje silu potrebnu za odvajanje gotovog kuta, a ne samo crtež s dimenzijama. Taj vam test govori rade li strojna obrada, klin i nanošenje brtvila zajedno kao sustav.
Ocjenjivanje proizvođača okvira
Mnogi kupci griješe birajući dobavljača aluminijskog okvira za solarne panele na temelju jednog uzorka i niske cijene. Taj pristup zanemaruje skrivene rizike u sljedivosti legure, konzistenciji premaza i točnosti strojne obrade. Pouzdan dobavljač trebao bi moći dokumentirati četiri stvari prije nego što izdate narudžbenicu.
- Izvor legure i sljedivost: potvrda tvornice za svaku seriju ekstruzije i broj serije otisnut ili utisnut na profilu.
- Kontrola procesa nanošenja premaza: podaci o kupki za eloksiranje, gustoća struje, kvaliteta brtvljenja i težina premaza po kvadratnom metru.
- Kvaliteta strojne obrade: plan uzorkovanja s izvješćima o dimenzijama koji pokazuju duljinu, kut, položaj rupe i stanje skidanja ivica.
- Kompatibilnost sklopa: kutni uzorak i ispitni modul koji potvrđuju pristajanje s laminatom, brtvilom i montažnim stezaljkama.
Integrirani dobavljač koji upravlja ekstruzijom, površinskom obradom i CNC strojnom obradom pojednostavljuje ovaj proces jer jedna tvornica kontrolira cijeli lanac tolerancija. Ako se pojavi dimenzionalni problem, nema mjesta da dva podizvođača upere jedan u drugoga. Ista tvornica također može brže odgovoriti kada trebate promjenu dizajna ili strožu toleranciju na novom profilu.
Kada uspoređujete proizvođače, tražite da pregledate njihov stvarni asortiman proizvoda za ekstruziju. Želite vidjeti pokriva li njihov standardni alat već slične oblike okvira i mogu li njihove završne linije dosljedno postići potrebnu boju i debljinu premaza. Vjerojatnije je da će dobavljač s bogatim iskustvom u različitim primjenama aluminija razumjeti kako mala promjena širine utora ili geometrije ugla utječe na konačnu mehaničku izvedbu.
Aluminijski okvir za solarnu ploču nije roba. Legura, temperatura, anodna prevlaka i tolerancije strojne obrade pridonose strukturnom integritetu i životnom vijeku modula. Jasno definirajte svoje zahtjeve za učinkom, provjerite debljinu premaza i izvješća o dimenzijama i uvijek testirajte pravi kutni spoj prije nego što se posvetite velikoj narudžbi. Dobavljači s internom ekstruzijom, završnom obradom i CNC strojnom obradom bolje su pozicionirani za isporuku dosljednih okvira, brzo rješavanje problema s kvalitetom i podršku dugoročnoj pouzdanosti koju vaši kupci očekuju.
Prethodni post
Fizička i kemijska svojstva aluminija: Praktični inženjerski vodič
Sljedeći post
Aluminijska konstrukcija za solarnu montažu: praktični vodič za materijale i savjeti za odabir
Adresa
18, industrijski park, selo Yanghua, grad Nanxun, okrug Nanxun, grad Huzhou, provincija Zhejiang, Kina
Quick Menu
Subscribe newslatter
Autorska prava © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Proizvođači aluminijskih ekstruzija po narudžbi

