

Ekstruzije od anodiziranog aluminija: vrste, stupnjevi debljine i izbor legura
Dva ciklusa ekstruzije ostavljaju istu matricu u istoj smjeni. One returns from the anodizing line with an even champagne tone; drugi se vraća mliječno na jednoj strani i tamniji duž linije zavara. Anodizator obično preuzima krivnju, ali uzrok je češće uzvodno: kemija legure, brzina gašenja, stanje matrice ili način na koji su profili stajali na nosaču.
The short answer first: anodized aluminum extrusions are not coated metal. Anodizacija pretvara vanjsku kožu profila u sloj aluminijevog oksida koji je izrastao iz samog aluminija, zbog čega je završna obrada otporna na pucanje, zadržava boju na otvorenom i može se bojati, zabrtviti ili očvrsnuti za habanje. Održavanje tog rezultata stabilnim u serijama ovisi o odlukama donesenim mnogo prije nego što su police ušle u spremnik.
Što eloksiranje čini ekstrudiranom profilu
Unutar spremnika, ekstruzija postaje anoda u razrijeđenom kiselom elektrolitu. Istosmjerna struja dovodi kisik na površinu, gdje se veže s aluminijem i stvara aluminijev oksid. Sloj raste u metal, kao i prema van od izvorne površine, tako da je gotov profil veći od sirove ekstruzije za djelić debljine premaza na svakoj strani. Presvlaka od 20 mikrona može dodati otprilike 8 do 10 mikrona po strani, dovoljno da bude važno za presovanje ili klizni spoj.
Dva strukturna detalja pokreću sve ostalo. Nastali oksid je porozan, a te mikroskopske pore prihvaćaju organsku boju za proizvodnju boje šampanjca, bronce, crne ili prilagođene boje. Pore tada treba zatvoriti. Brtvljenje u vrućoj deioniziranoj vodi, nikal acetatu ili hladnom sustavu nikal-fluorida zaključava boju i obnavlja učinak korozije. Loše brtvljenje se pokaže kasnije: profil koji je prošao provjeru slanog spreja u laboratoriju može promijeniti boju unutar sezone na otvorenom.
Zašto anodizirani profili traju duže od nanesenih premaza
- Otpornost na koroziju: ispravno zabrtvljen oksidni sloj je kemijski stabilan, a anodizirani profili 6063 i 6061 rutinski prolaze nekoliko stotina sati testiranja u neutralnom slanom spreju.
- Udarac i abrazija: oksid je tvrđi od aluminija ispod njega i sastavni je dio površine, tako da se ne može oljuštiti ili oljuštiti na ulubljenom rubu kao što to može sloj boje.
- Stabilnost boje: završna obrada je anorganska i ne kreda pod ultraljubičastim izlaganjem kao što to čine mnogi organski premazi.
- Dielektrična površina: anodni sloj ne provodi struju, što odgovara kućištima utičnica i drugim električnim profilima gdje se površina mora izolirati.
- Održavanje: blagim sapunom, toplom vodom i mekom krpom obnoviti površinu. Bez depilacije i popravka.
Dva kompromisa pripadaju crtežu. Anodni oksid je toplinska barijera, tako da bi hladnjak trebao nositi samo tanki sloj tipa II, obično 5 do 10 mikrona, osim ako površina uistinu treba otpornost na habanje. Tvrda anodizacija od 40 do 50 mikrona daleko bolje podnosi abraziju, ali dodaje mjerljivu toplinsku otpornost i smanjuje otpornost na zamor na oštrim kutovima. Drugi kompromis je dimenzionalni: budući da se sloj nadovezuje na svaku površinu, tvrdi anodizirani dijelovi trebaju velike tolerancije i obično maskiranje na navojima i provrtima.
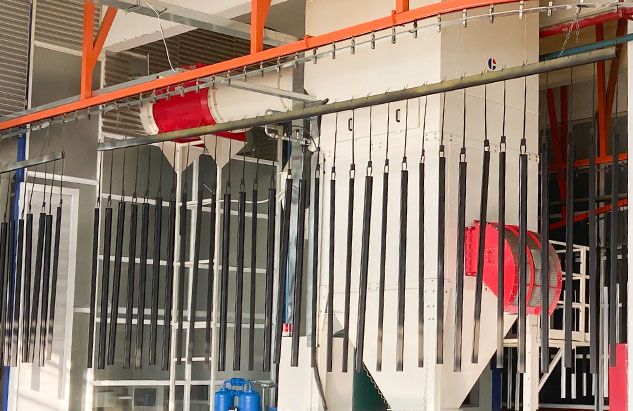 Usluga tvrdog anodiziranja za komponente od aluminijskih legura Koristi se za debele oksidne slojeve otporne na habanje, uz kontrolu procesa, brtvljenje i opcije debljine prilagođene zahtjevnim dijelovima automobila, zrakoplovstva, strojeva i alata. Pogledajte proizvod →
Tip I, tip II i tip III: Usklađivanje naziva s dužnošću
Većina specifikacija upućuje na MIL-A-8625 ili ekvivalentni standard, a broj tipa govori finišeru s kojim elektrolitom i rasponom debljine treba raditi.
| Određenje | elektrolit | Tipična debljina | Tvrdoća površine | Gdje stane |
|---|---|---|---|---|
| Tip I, kromna kiselina | Kromna kiselina | 0,0001 do 0,0007 in (2,5 do 18 mikrona) | Niska | Tanki slojevi na dijelovima osjetljivim na zamor ili složenim dijelovima, s minimalnom promjenom dimenzija |
| Tip II, sumporna kiselina | Sumporna kiselina | 0,0002 do 0,0010 in (5 do 25 mikrona) | Umjereno | Arhitektonska otpornost, otpornost na uređaje i opću otpornost na koroziju, te osnova za većinu obojenih boja |
| Tip III, tvrdo eloksirano | Sumporna kiselina, lower temperature | 0,0005 do 0,0045 in (13 do 114 mikrona), često 2 mil | Visoko, otprilike 400 do 500 HV | Nosite površine, klizne komponente i dijelove koji moraju biti otporni na habanje |
Klasa dodaje drugu dimenziju: klasa I znači neobojeno, klasa II znači obojeno. Arhitektonski projekti često idu dalje i upisuju oznaku AA kao što je AA-M12C22A41 u narudžbenicu, koja određuje debljinu premaza zajedno s bojom i sjajem umjesto da izgled prepusti procjeni finišera.
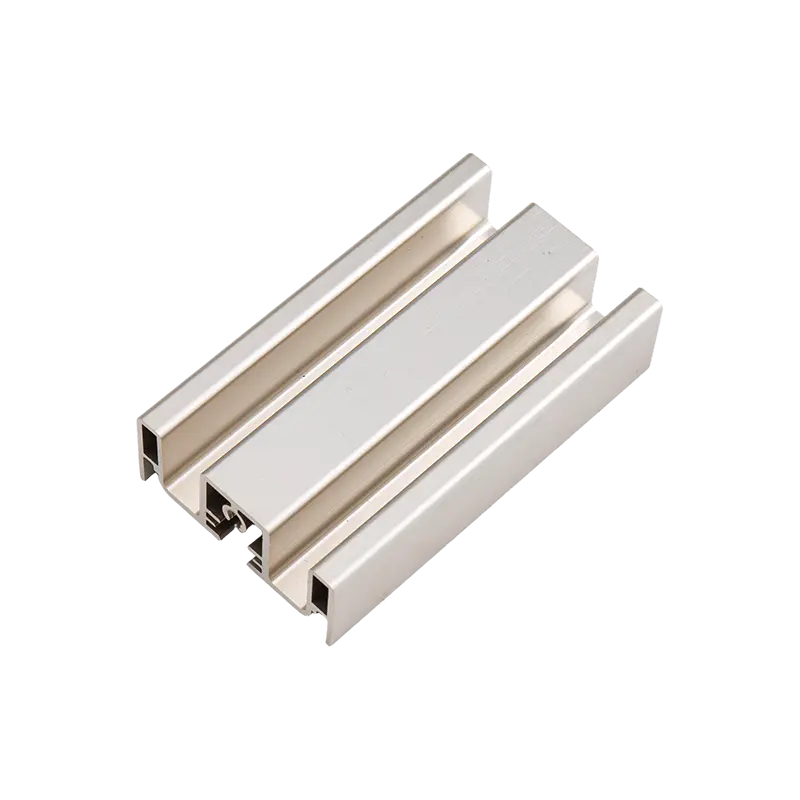
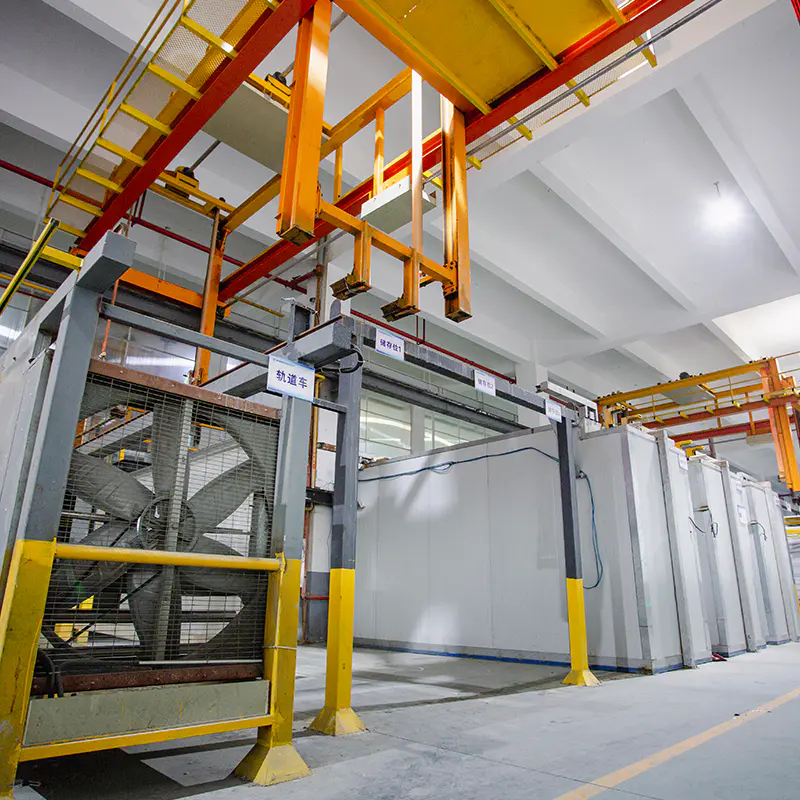 Anodizirani aluminijski ekstrudirani profili s opcijama boja i debljina Nudi srebrno-bijele, crne, brončane, boje šampanjca i boje sekundarnih boja, više stupnjeva debljine eloksiranja, izradu i primjene od arhitekture do elektronike. Pogledajte proizvod →
Alloy Choice postavlja boju prije boje
Anodizacija pojačava sve što je u leguri. Bakar, željezo, silicij i mangan utječu na ton oksida, tako da dva profila koji izgledaju identično na tisku mogu završiti dvije nijanse odvojeno.
- 6063 je radna legura za ekstruziju i čisto podnosi prozirnu ili obojenu sumpornu anodizaciju.
- 6463 održava nisku razinu željeza i silicija tako da eloksira svijetlo, a ne sivo, zbog čega služi za ukrasne obloge i perle za uređaje.
- 6061 je čvršći i dobro se obrađuje, ali njegovi legirani elementi guraju premaz prema toplijoj sivoj koja ograničava podudaranje boja.
- 7xxx legure će se anodizirati, ali općenito će završiti tamno, a 2xxx legure s visokim udjelom bakra loši su kandidati za dekorativne radove.
Povijest procesa također se prikazuje u spremniku. Neravnomjerno kaljenje, hladna matrica ili niska izlazna temperatura mogu ostaviti pruge i linije protoka koje ostaju nevidljive nakon ekstruzije i postaju očite nakon eloksiranja. Zato je postupak ekstruzije i vodič za odabir legure vrijedi pročitati prije citiranja novog profila, a ne nakon što je serija odbijena na liniji za eloksiranje.
Održavanje boje i debljine postojanim u serijama
Dosljednost je disciplina procesa, a ne obećanje. Tri kontrole obavljaju većinu posla.
- Fizički glavni uzorak, pohranjen daleko od sunčeve svjetlosti i rukovanja, korišten za ocjenjivanje svakog rada pod istim svjetlom. D65 kabina za promatranje i izlog neće se slagati, a kabina je ta koja se računa.
- Brojčana tolerancija boje, obično napisana kao granica Delta E dogovorena u pisanom obliku prije isporuke prve serije.
- Kontrola serije boje, s kemijskim sastavom kupke, koncentracijom boje, temperaturom i vremenom uranjanja koji se bilježe za svako punjenje tako da se odstupanje može pratiti umjesto da se nagađa.
Oznake na stalku također zaslužuju odluku unaprijed. Svaka kontaktna točka ostavlja goli aluminij, jer struja ne teče tamo gdje stalak dodiruje profil. Na pločama kabine dizala ili profilima tuš kabina, te oznake trebaju biti planirane na skrivenim stranama, unutarnjim vratima ili odrezanim krajevima. Pronalaženje oznake regala na vidljivoj strani nakon pečaćenja košta cijelu seriju.
Gdje anodizirane ekstruzije rade pravi posao
Anodizirani profili zaslužuju svoje mjesto gdje god se izgled i trajnost ocjenjuju zajedno.
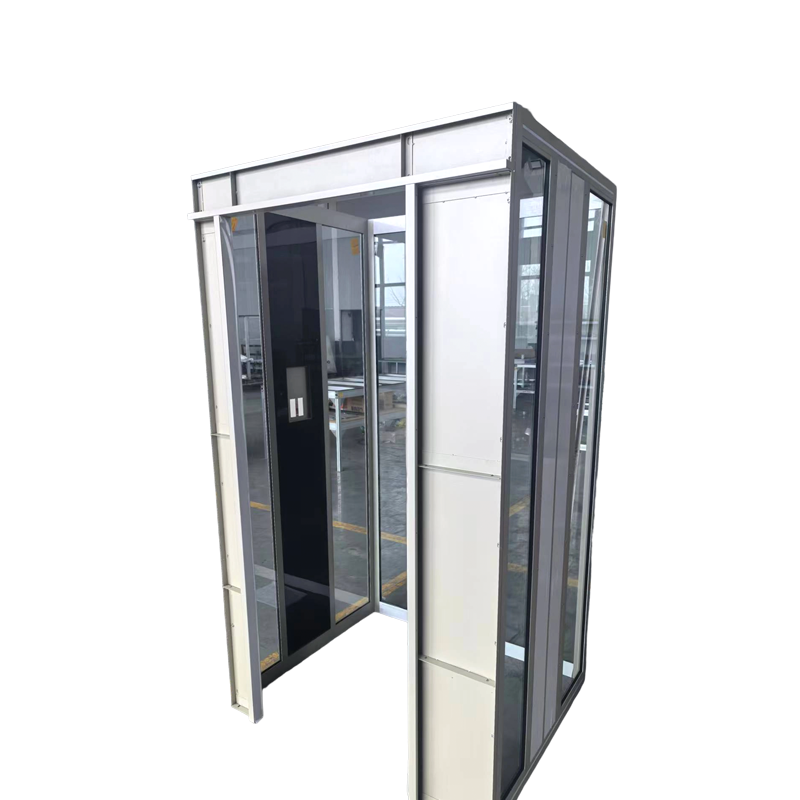
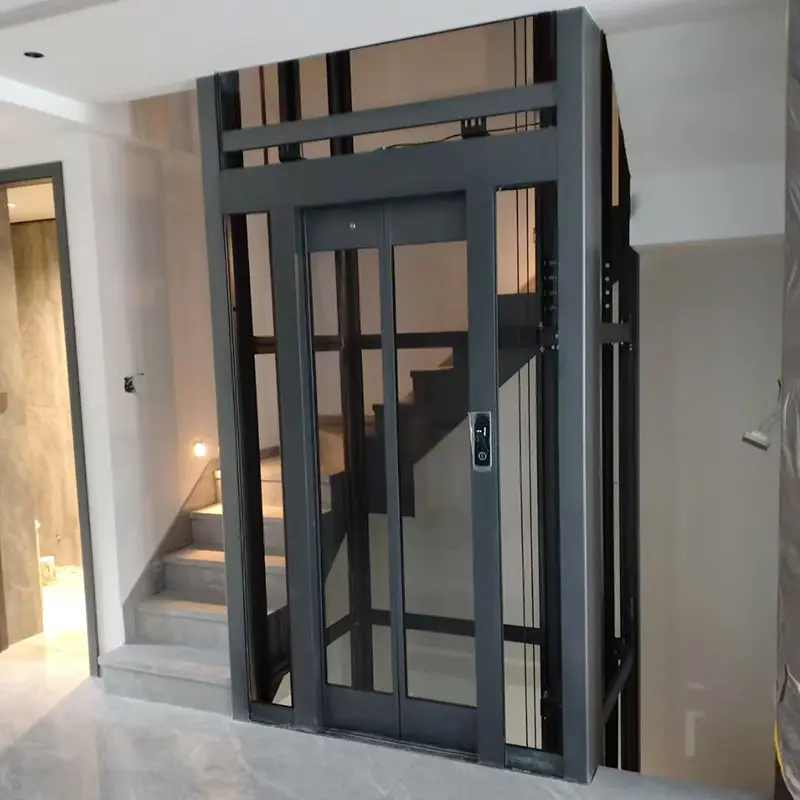
- Profili kabine i okna dizala: kabine s velikim prometom trebaju površine koje podnose kemikalije za čišćenje i stalni kontakt rukama bez ogrebotina.
- Hladnjaci: LED i kućišta energetske elektronike koriste anodizirane profile hladnjaka za zaštitu od korozije s kontroliranim toplinskim oštećenjem.
- Grijači i vakuumske cijevi: povišene radne temperature pogoduju stabilnom oksidnom sloju u odnosu na polimerni premaz.
- Kuhinjsko posuđe: mat anodizirani profili otporni su na grebanje i toleriraju više temperature od obojenih alternativa.
- Tuš kabine, držači za ručnike i utičnice: eloksiranje u boji pokriva kupaonsku opremu, dok precizna ekstruzija održava profile utičnica dimenzionalno čvrstima.
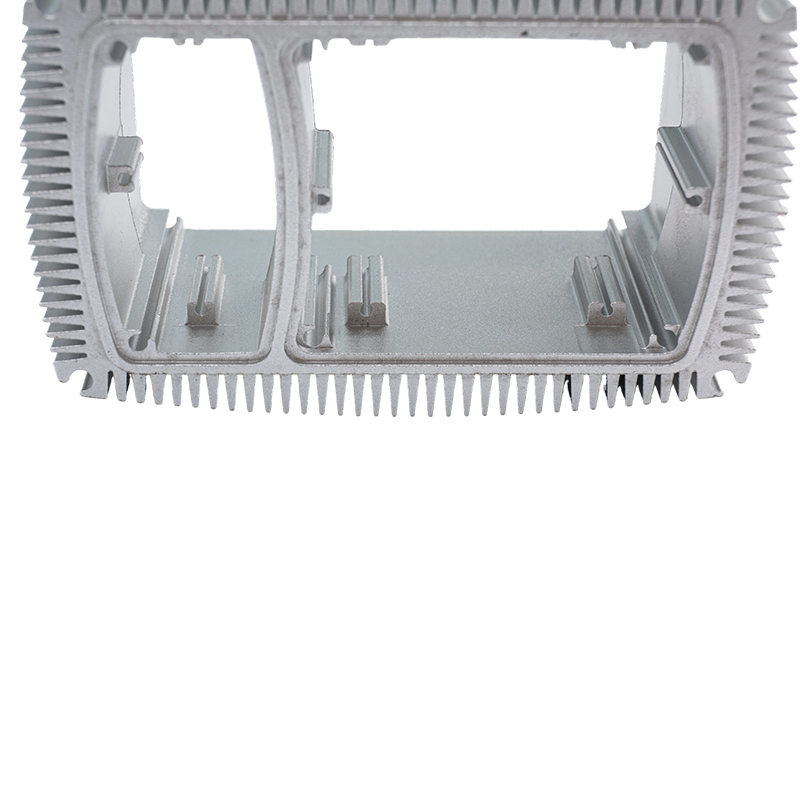 Anodizirani aluminijski profili hladnjaka visoke toplinske vodljivosti Ovaj popis predstavlja anodizirani aluminijski profil hladnjaka za upit kupca, sa specifikacijama, parametrima i odjeljcima profila tvrtke koje treba pregledati. Pogledajte proizvod →
Kontrolni popis nabave prije izdavanja narudžbe
- Imenujte leguru i stanje, a ne samo "aluminij". 6063-T5 i 6061-T6 eloksiraju se u različite boje i drugačije se obrađuju.
- Navedite tip anodizacije, klasu i raspon debljine prema standardu, na primjer Tip II, Klasa II, 0,0004 do 0,0007 inča.
- Priložite fizički master u boji i Delta E ograničenje umjesto fotografije ili pisanog opisa.
- Odlučite slijed obrade. Rezanje ili kucanje nakon eloksiranja izlaže goli metal; maskiranje prije eloksiranja povećava troškove, ali zadržava čist izgled.
- Postavite metodu ispitivanja korozije i sate, obično neutralni slani sprej na ASTM B117.
- Označite mjesta postavljanja i maksimalnu prihvatljivu kontaktnu oznaku na kozmetičkim površinama i omogućite dimenzionalni rast na svakoj površini za spajanje.
Specifikacija koja pokriva tih šest točaka stoji u sporu, jer se svaka može mjeriti, a ne raspravljati o njoj.
Čišćenje anodiziranih površina bez njihovog oštećenja
Blagi deterdžent za posuđe, topla voda i mekana krpa podnose gotovo svaku situaciju. Izbjegavajte alkalna sredstva za čišćenje, sprejeve za staklo na bazi amonijaka, izbjeljivače i abrazivne jastučiće, jer jake lužine napadaju zapečaćeni oksid i trajno zamućuju završni sloj. Na otvorenom, isperite sol i građevinsku prašinu umjesto da ih ribate po površini. Anodizirani profili nikada ne trebaju vosak, a ponovno bojanje uopće nije dio njihove rutine održavanja.
Ekstruzije od eloksiranog aluminija najbolje funkcioniraju kada je završni sloj naveden kao tehnički zahtjev, a ne kao uzorak boje. Legura, vrsta, debljina, brtvljenje i regali ostavljaju otiske prstiju na završnom dijelu, a svaki od njih može biti upisan u crtež prije početka proizvodnje.
Yindu Aluminium ima ekstrudirane i završne aluminijske profile u Nanxunu, Zhejiang od 1985., radeći eloksiranje, tvrdo eloksiranje, premazivanje prahom, PVDF premaz i CNC strojnu obradu pod jednim krovom s kapacitetom od oko 10.000 tona profila godišnje. Ako crtež već zahtijeva određenu leguru i klasu anodizacije, sljedeći korak je potvrđivanje puta ekstruzije i završne obrade, i naš asortiman aluminijskih profila navodi standardne oblike koje sami proizvodimo za dizala, grijače, kuhinjsko posuđe i kupaonske elemente.
Prethodni post
Nema prethodnog članka
Sljedeći post
Profil aluminijskog okvira prozora: vodič za legure, završnu obradu i tolerancije za kupce
Adresa
18, industrijski park, selo Yanghua, grad Nanxun, okrug Nanxun, grad Huzhou, provincija Zhejiang, Kina
Quick Menu
Subscribe newslatter
Autorska prava © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Proizvođači aluminijskih ekstruzija po narudžbi

