

Možete li ekstruziju aluminija premazati prahom? Vodič za proces i pripremu
Izravan odgovor: Izvedivost i izvedba premazivanja aluminija prahom
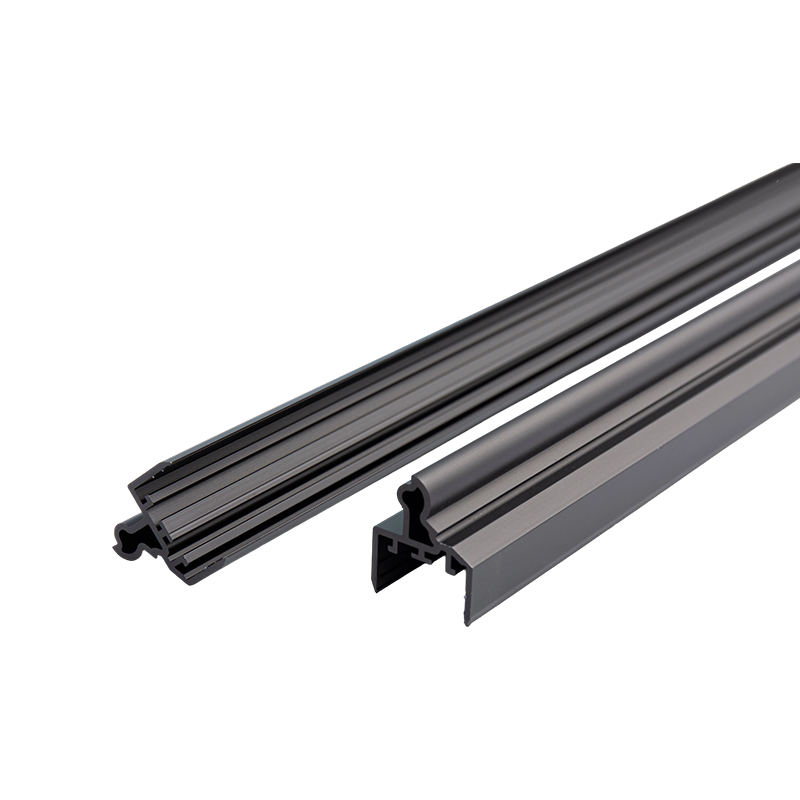
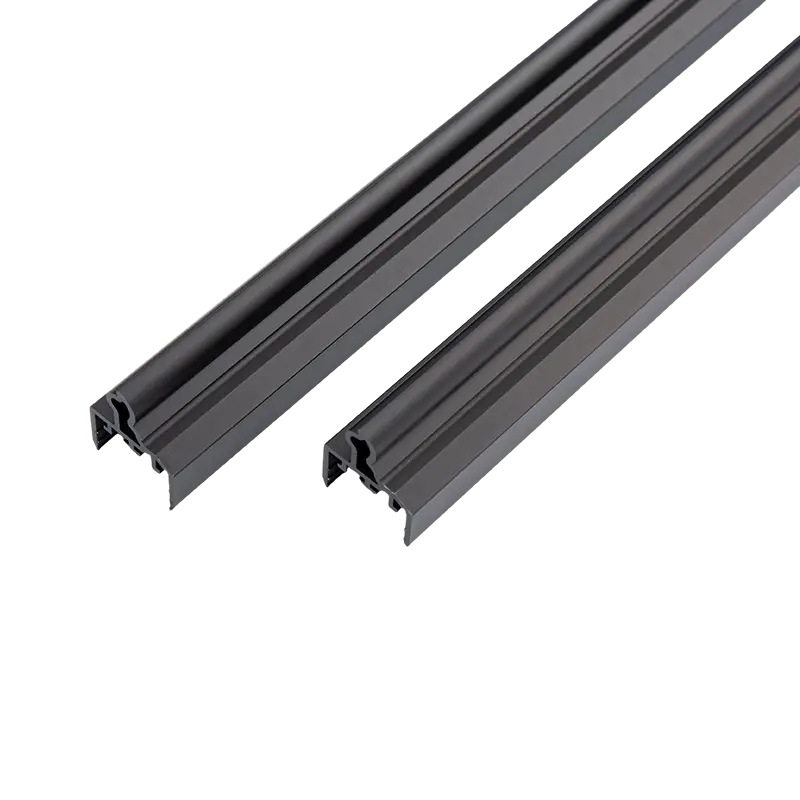
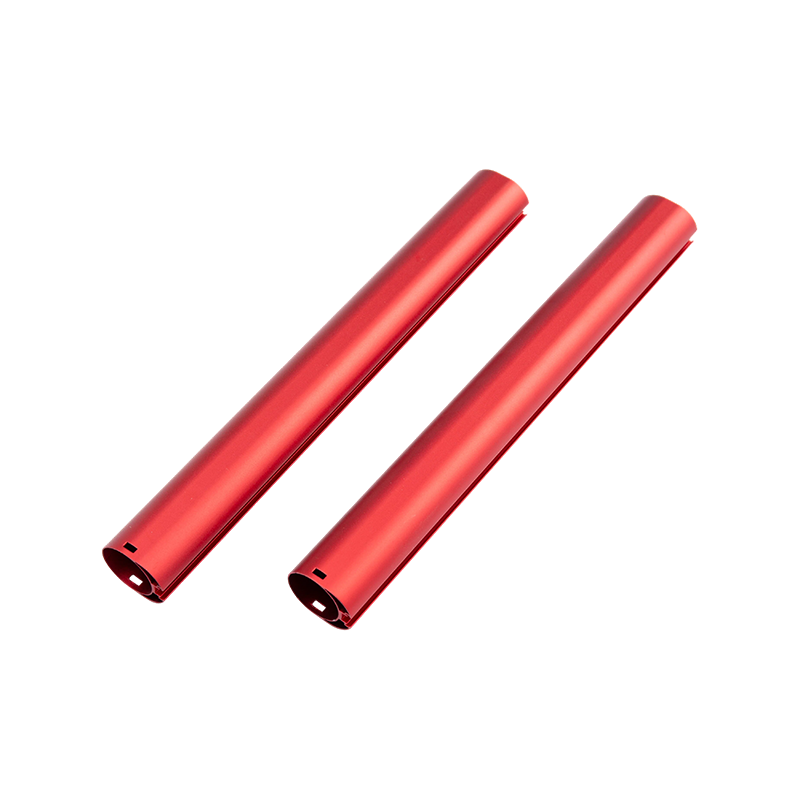
Da, aluminijske ekstruzije može se uspješno premazati prahom, a ova kombinacija je jedna od najtrajnijih opcija završne obrade dostupnih za arhitektonsku, automobilsku i industrijsku primjenu. Premaz u prahu elektrostatski se veže za pravilno pripremljene aluminijske površine , stvarajući završni sloj koji obično traje 15-25 godina u vanjskim okruženjima bez lomljenja, blijeđenja ili korozije. Međutim, uspjeh u potpunosti ovisi o pažljivoj pripremi površine; neobrađeni ili nepropisno očišćeni aluminij će doživjeti neuspjeh prianjanja u roku od nekoliko mjeseci zbog svog prirodnog oksidnog sloja i osjetljivosti na kontaminaciju. Kada se pravilno izvedu s odgovarajućim protokolima prethodne obrade i stvrdnjavanja, aluminijski ekstruzije obložene prahom postižu certifikat AAMA 2604 ili Qualicoat Class II, što potvrđuje njihovu izvedbu za zahtjevnu vanjsku upotrebu.
Kritični zahtjevi za pripremu površine
Reaktivna površina aluminija zahtijeva posebnu prethodnu obradu koja se bitno razlikuje od obrade čelika. Preskakanje ili prečac ovih koraka primarni je uzrok kvarova na terenu kod aluminijskih proizvoda obloženih prahom.
- Odmašćivanje: Uklonite ulja, maziva i prljavštinu iz trgovine koristeći sredstva za čišćenje s alkalnim ili neutralnim pH na 130–150°F; kisela sredstva za čišćenje riskiraju jetkanje mekih legura poput 6063-T5.
- Dezoksidacija/jetkanje: Nanesite deoksidans bez kromata ili blagu kiselinu za jetkanje kako biste uklonili izvorni sloj oksida (Al₂O₃) i stvorili mikroskopski hrapavu površinu za mehaničko učvršćivanje; ciljna dubina profila 0,5–1,5 µm.
- Pretvorbeni premaz: Nanesite premaz za konverziju od cirkonija, titana ili bez kroma kako biste poboljšali otpornost na koroziju i osigurali mjesta kemijskog povezivanja; dodaje 0,1–0,3 µm zaštitni sloj nevidljiv golim okom.
- Ispiranje i sušenje: Završno ispiranje koristite DI vodom kako biste spriječili mrlje od minerala; potpuno osušiti ispod 180°F prije nanošenja praha kako bi se izbjeglo ispuštanje plinova tijekom stvrdnjavanja.
Zašto sama mehanička abrazija nije dovoljna
Pjeskarenje ili osvjetljavanje scotch-om stvaraju fizičku teksturu, ali ostavljaju za sobom ugrađene kontaminante i ne rješavaju kemiju pasivizacije aluminija. Bez obrade kemijskom konverzijom, vlaga prodire kroz mikroskopske pore ispod premaza, pokrećući filiformnu koroziju koja se širi bočno ispod filma. Industrijska ispitivanja pokazuju čvrstoća prianjanja pada 60-80% na samo mehanički brušenom aluminiju naspram kemijski prethodno tretiranih podloga nakon 1000 sati izlaganja slanom spreju.
Razmatranja specifična za legure i toplinska ograničenja
Ne reagiraju sve aluminijske ekstruzije identično na postupke premazivanja prahom. Sastav i stanje legure utječu i na kompatibilnost predobrade i na toplinsku stabilnost tijekom stvrdnjavanja.
| Legirano stanje | Maks. temperatura stvrdnjavanja | Osjetljivost prije tretmana | Uobičajene aplikacije |
|---|---|---|---|
| 6063-T5/T6 | 400°F (205°C) | Nizak – primjenjuju se standardni protokoli | Arhitektonski prozori, vrata, obloge |
| 6061-T6 | 375°F (190°C) | Srednje – Izbjegavajte jake lužine | Strukturni okviri, brodski okovi |
| 6005A-T6 | 380°F (193°C) | Niska – Izvrsna zavarljivost premaza | Solarni regali, transport |
| 7075-T6 | 325°F (163°C) maks | Visok – sadržaj bakra uzrokuje mrlje | Zrakoplovstvo, visokonapregnute komponente |
Upravljanje ispuštanjem plina u odljevcima i debelim profilima
Ekstruzije s debelim stijenkama (>0,25") ili unutarnjim šupljinama mogu ispuštati zarobljene plinove tijekom stvrdnjavanja, uzrokujući rupice ili mjehuriće u premazu. Prethodno zagrijavanje dijelova na 250–300°F 10–15 minuta prije nanošenja praha uklanja hlapljive tvari. Alternativno, odredite praškove koji se stvrdnjavaju na niskim temperaturama (325–350°F) dizajnirane za osjetljive na toplinu supstrati, iako oni mogu žrtvovati određenu kemijsku otpornost u usporedbi sa standardnim formulacijama.
Standardi kvalitete i dugoročna provjera učinka
Profesionalno praškasto premazivanje aluminijskih ekstruzija mora biti u skladu s priznatim industrijskim specifikacijama koje definiraju mjerljive kriterije prihvatljivosti. Ključni standardi uključuju:
- AAMA 2604-23: Dobrovoljna specifikacija za visokoučinkovite organske premaze na aluminijskim ekstruzijama; zahtijeva otpornost na raspršivanje soli od 3000 sati, 5-godišnje podatke o atmosferskim utjecajima u Floridi i ocjenu prianjanja s šrafovima od najmanje 4B.
- Qualicoat klasa II: Europski standard ekvivalentan AAMA 2604; nalaže ubrzane testove starenja uključujući cikluse vlažnosti, SO₂ i UV izlaganja sa strogim pragovima zadržavanja sjaja/boje.
- MIL-DTL-5541F Tip II: Vojna specifikacija za nekromatne pretvorbene premaze koji se temelje na prahu; potvrđuje zaštitu od korozije bez opasnog šestovalentnog kroma.
- ASTM D3359 Test poprečnim rezom: Procjena prianjanja koja se može provjeriti na terenu; svaki rezultat ispod 4B ukazuje na neadekvatnu prethodnu obradu koja zahtijeva preradu prije otpreme.
Uvijek zatražite potvrde o ispitivanju od svog izvođača premaza koji dokumentiraju sukladnost s relevantnim standardima za vaše okruženje primjene. Generičke tvrdnje o "premazanim prahom" bez provjere treće strane ne nude jamstvo dugovječnosti. Proračunski osviješteni projekti koji ciljaju na unutarnju ili zaštićenu vanjsku upotrebu mogu se kvalificirati za AAMA 2603 (razina jamstva od 1 godine), dok obalna ili visoka UV izloženost zahtijevaju certifikat 2604/2605 kako bi se izbjegli troškovi preranog lakiranja koji premašuju izvorno ulaganje u premaz.
Prethodni post
Toplinska vodljivost aluminija: podaci o legurama, učinci temperature i zašto je to važno
Sljedeći post
CNC obrada za ekstruziju aluminija: Vodič za preciznost i procese
Adresa
18, industrijski park, selo Yanghua, grad Nanxun, okrug Nanxun, grad Huzhou, provincija Zhejiang, Kina
Quick Menu
Subscribe newslatter
Autorska prava © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Proizvođači aluminijskih ekstruzija po narudžbi

