

Boje za eloksiranje aluminija: mogućnosti, ograničenja i kako ih točno odrediti
Voditelj proizvodnje naručuje 500 metara anodiziranog aluminijskog profila od tamne bronce za liniju tuš kabina. Prva isporuka odgovara odobrenom uzorku. Druga isporuka, iz istog crteža i iste nominalne specifikacije, stiže vidljivo svjetlija s mrljastim sjajem duž uglova. Dobavljač inzistira na tome da obje serije imaju istu završnicu. U tehničkom smislu, obje mogu biti točne: boja eloksiranja rezultat je elektrokemijskog procesa koji djeluje u interakciji s legurom, pripremom površine, debljinom filma, temperaturom kupke i bojom ili elektrolitom koji se koristi za dodavanje tona. U praktičnom smislu, kupac treba znati koje su boje ponovljive, koje su moguće postići samo unutar raspona tolerancije, a koje se nikada ne bi smjele obećavati na proizvodnoj traci. Ovaj članak postavlja te granice kako sljedeća narudžba ne bi postala pregovaranje.
Što eloksiranje čini aluminiju
Anodizacija stvara kontrolirani sloj oksida na površini aluminija propuštanjem električne struje kroz kiseli elektrolit, obično sumpornu kiselinu. Rezultirajući sloj aluminijevog oksida je tvrd, otporan na koroziju i, u svom svježe formiranom stanju, porozan. Ove pore su ključ boje. Molekule boje ili metalne soli mogu se taložiti unutar njih, a završni korak brtvljenja zatvara pore kako bi se zaključala boja i obnovila otpornost na koroziju. Budući da je oksidni sloj dio metala, a ne premaz na njemu, anodizirani završni slojevi se ne ljušte niti se ljušte kao boja, a tamni anodizirani tonovi ostaju stabilni pod UV izlaganjem. Isti mehanizam objašnjava zašto je kontrola boje zahtjevna: sve što mijenja strukturu pora, debljinu filma ili odziv legure mijenja konačnu nijansu.
Koje su boje za eloksiranje aluminija zapravo dostupne
Praktična paleta postoji, ali je uža od karte boja boje. Donja tablica sažima ono što tipična linija za eloksiranje može isporučiti s prihvatljivom dosljednošću.
| Raspon boja | Ponovljivost proizvodnje | Tipične primjene |
|---|---|---|
| Crna, tamno brončana, grafitno siva | visoko | Arhitektonski profili, odvodi topline, obloge dizala, okviri tuševa |
| Srednja bronca, boja šampanjca, siva | dobro | Profili za prozore i vrata, zastori, tehnika |
| Plava, crvena, zelena, zlatna | Umjereno, s varijacijama u serijama | Dekorativni dijelovi, potrošački proizvodi, elementi robne marke |
| Žuta, ljubičasta, narančasta | ograničeno | Kratkotrajni ukrasni dijelovi, samo uzorci |
| Prava bijela, svijetle pastelne boje | Nije izvedivo u anodizaciji | Umjesto toga upotrijebite prozirnu ili srebrnu eloksiranje ili premaz u prahu |
Crna i tamna bronca dominiraju jer je punjenje boje ili elektrolita dovoljno veliko da prikrije male varijacije u debljini filma. Šampanjac, siva i srednja bronca dobro se ponašaju jer je elektrolitičko bojanje stabilnije od organskog bojanja. Plava, crvena, zelena i zlatna moguće su za manje dijelove i jednostavne geometrije, ali ista boja izrađena od različite serije legure može se značajno pomaknuti. Istinska bijela ne može se proizvesti u smislu obojene bijele površine; najbliža opcija je prozirna ili srebrna anodizirana završna obrada koja dopušta da se vidi prirodni metalni ton. Za svijetle pastelne boje, premazivanje prahom obično je poštenija specifikacija.
Kako se proizvodi obojeni eloksirani aluminij
Bojanje organskim bojama
Nakon eloksiranja, porozni dio se uranja u kupku za bojenje i boja prodire u pore. Ova metoda proizvodi plavu, crvenu, zelenu, zlatnu i crnu. Isplativo je i daje svijetle nijanse, ali organske boje variraju ovisno o temperaturi, koncentraciji boje i kemiji brtvljenja. Dijelove obojene na ovaj način treba zaštititi od dugotrajnog izlaganja na otvorenom osim ako nije navedena UV postojana boja.
Elektrolitičko bojanje
Dio je anodiziran, zatim stavljen u drugi elektrolit koji sadrži soli kositra, nikla ili kobalta. Izmjenična struja taloži metalne čestice na dnu pora, proizvodeći brončanu, tamno brončanu, crnu, boju šampanjca i sivu. Ovo je standardna metoda za arhitektonske i vanjske profile jer je boja zaključana u strukturi oksida i pokazuje izvrsnu UV stabilnost. Raspon je ograničen na tamne i srednje tonove, ali ponovljivost je najbolja od ove tri metode.
Integralno bojanje
Boja se stvara tijekom same anodizacije dodavanjem organskih kiselina u kupku i ovisno o sastavu legure. Stvara brončane i sive tonove bez zasebnog koraka bojanja, ali je osjetljiv na kemiju legure i danas se rijetko koristi za ekstruzijske profile zbog troškova i poteškoća u kontroli.
Zašto ista specifikacija može isporučiti različite boje
Sastav legure
Kvaliteta aluminija mijenja način na koji oksidni sloj raste i kako prihvaća boju. Legure 6063 i 6060, standardne kvalitete za arhitektonsku ekstruziju, ravnomjerno se anodiziraju i najsigurnija su baza za postojanu boju. AA 6061 sadrži više magnezija i silicija i može proizvesti drugačiju svjetlinu i nešto drugačiji ton. Ako se u jednom sklopu miješaju profili 6060 i 6061, neke varijacije u boji su neizbježne. Odnos između izbora legure i ponašanja završne obrade detaljnije je pokriven u naš vodič kroz proces ekstruzije aluminija .
Površinska obrada prije eloksiranja
Mehanička obrada prije eloksiranja određuje kako se svjetlost odbija od osnovnog metala. Ekstrudirani profil s finim linijama daje usmjereni satenski izgled; brušeni završni sloj daje ujednačen mat ton; polirani završetak izgleda svjetlije i više metalik. Dva dijela s identičnim parametrima anodizacije, ali različitim osnovnim završnim obradama neće se podudarati.
Debljina filma i uvjeti procesa
Tamnije boje zahtijevaju deblje oksidne filmove ili veće opterećenje bojom. Ako anodizator prođe 18 mikrona na dijelu koji je uzorkovan na 12 mikrona, boja će biti tamnija, a ponašanje brtvljenja drugačije. Temperatura kupke, koncentracija kiseline, gustoća struje, koncentracija boje, vrijeme zadržavanja i vrijeme brtvljenja mijenjaju rezultat. Odgovorni dobavljač bilježi te parametre za svaku seriju i testira uzorak prije izdavanja narudžbe.
Kako geometrija dijela mijenja konačnu boju
Oštri rubovi i kutovi obično izgledaju svjetliji jer se gustoća struje tamo koncentrira i oksidni film drugačije raste. Duboke šupljine, utore i rupe teško je ravnomjerno obojiti jer se kupka s bojom ne može slobodno kretati unutar njih, pa udubljena područja često izgledaju bljeđe. Dugi, uski profili također mogu iskriviti distribuciju struje unutar spremnika za eloksiranje, stvarajući vidljivu razliku između sredine i krajeva profila. Za kupca, praktična pouka je procijeniti boju na proizvodnom uzorku pune dužine, a ne na kratkom kuponu, i zadržati poprečni presjek što je moguće ujednačenijim kada je završna obrada važna koliko i oblik.
Tvrda anodizacija ima vlastita ograničenja boja
Čvrsto eloksiranje stvara mnogo deblji sloj oksida, obično 25 do 75 mikrona, i odabrano je radi otpornosti na trošenje, a ne zbog izgleda. Koristi se na hladnjakima, vodilicama, tijelima ventila i drugim funkcionalnim dijelovima. Gusti sloj slabo upija boju, a njegova prirodna boja varira od tamnosive do maslinaste ili smeđe ovisno o leguri. Crna je jedina boja koja se može primijeniti s realističnom dosljednošću; svijetle i svijetle boje nisu moguće jer je baza premaza već tamna. Ako vaš dio treba otpornost na habanje debelog sloja oksida, siguran izbor boje je crna ili prirodni tamni ton. Dobavljač s namjenskom linijom, poput naše tvrdo eloksiranje aluminijskih legura usluga, može potvrditi očekivanu nijansu probnim uzorkom prije početka proizvodnje.
 Usluga tvrdog anodiziranja aluminijske legure Niz Pogledajte proizvod →
Kako odrediti boju eloksiranja kako bi proizvodnja mogla isporučiti
Započnite s funkcionalnim zahtjevom, a ne s nazivom boje. Tuš kabina koja se suočava s kemikalijama za čišćenje treba dobro zabrtvljenu završnu obradu otpornu na koroziju; hladnjak treba konzistentan film koji podržava toplinske performanse; ukrasna obloga treba izgled koji dobavljač može ponoviti. Jednom kada je funkcija jasna, specifikacija postaje jednostavnija.
- Definirajte boju uz dogovorenu referencu. Koristite fizički anodizirani uzorak ili odobreni čip u boji. RAL brojevi su početna točka, ali RAL je sustav boja i mnoge RAL nijanse nemaju točan eloksirani ekvivalent.
- Navedite leguru i mehaničku završnu obradu. Zapišite stupanj legure, stanje profila i treba li površina biti obrađena, četkana ili polirana.
- Navedite vrstu i debljinu eloksiranja. Za unutarnju dekorativnu uporabu tipičan je tip II na 8 do 12 mikrona; za vanjsku upotrebu, Tip II na 15 do 20 mikrona; za habanje, tip III tvrdo eloksiranje na 25 do 50 mikrona.
- Postavite toleranciju u obliku vizualne usporedbe s odobrenim uzorkom pod definiranim osvjetljenjem. Numerički delta-E cilj je koristan, ali mora biti dogovoren s anodizatorom i izmjeren na istoj leguri i završnoj obradi.
- Zatražite uzorke pune duljine sa stvarne proizvodne linije, koristeći istu leguru, matricu i postavke procesa koje će se koristiti za skupnu narudžbu.
- Odaberite dobavljača koji kontrolira cijeli proces. Probleme s bojom lakše je riješiti kada se ekstruzija i eloksiranje odvijaju pod istim krovom; ovako je naš ekstrudirani profili od anodiziranog aluminija
 Proizvođači ekstruzijskih profila od anodiziranog aluminija, tvornica Niz Pogledajte proizvod → i zašto je rezultat boje dosljedan od serije do serije.
Gdje se koristi obojeni anodizirani aluminij
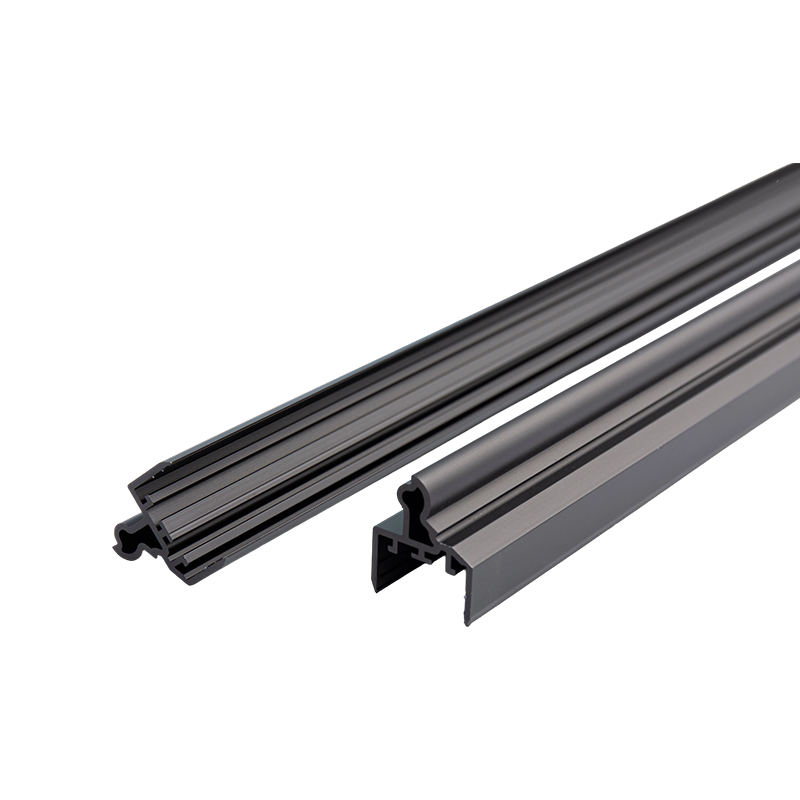
Anodizirani profili u boji pojavljuju se na mjestima gdje završna obrada mora preživjeti i vizualni pregled i fizičku upotrebu. Tuš kabine su čest primjer jer su profili izloženi vlazi, ostacima sapuna i opetovanom brisanju; a anodizirani profil tuš kabine u boji otporan na koroziju kombinira postojan ton s površinom koju je lakše održavati čistom nego boju. Hladnjaci se oslanjaju na anodizirani sloj za električnu izolaciju i toplinsku emisiju. U unutrašnjosti dizala koriste se tamno brončane i crne anodizirane obloge jer su otpornije na otiske prstiju i ogrebotine bolje od svijetlih premaza. Profili kuhinjskog posuđa koriste svijetle i mat tonove koji podnose visoke temperature. U svakom slučaju, boja nije samo ukras: anodizirani sloj je zaštita, a boja živi unutar oksida, a ne na njemu.
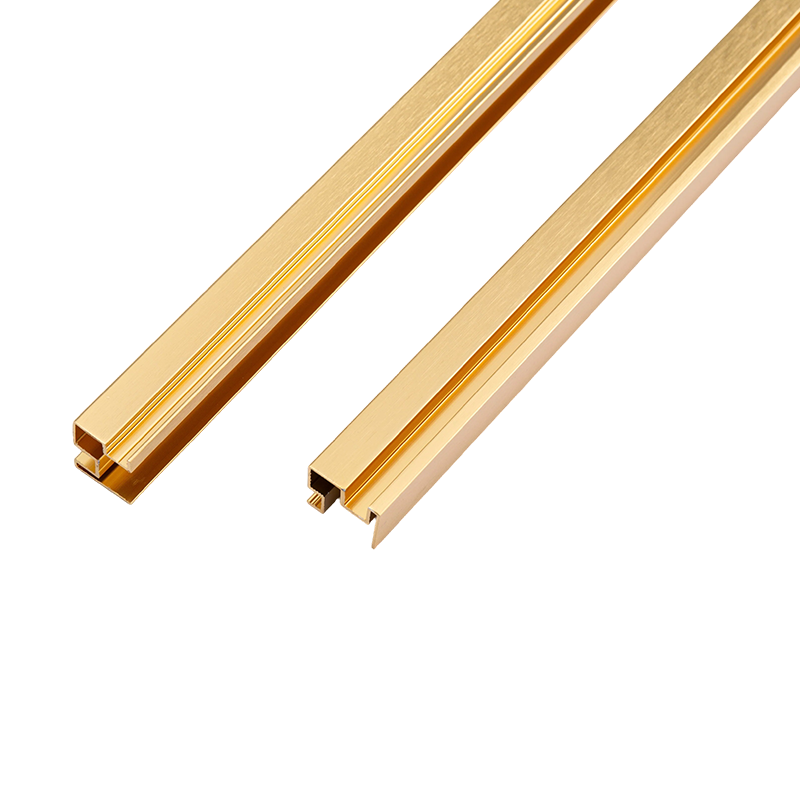 Dobavljač anodiziranih aluminijskih profila za tuš kabine u boji otpornih na koroziju Niz Pogledajte proizvod →
Praktično pravilo za bilo koju narudžbu eloksiranja aluminija je uskladiti boju s mogućnošću procesa. Tamna bronca, crna, siva i boja šampanjca pouzdani su u svim serijama. Mogu se izraditi svijetle boje, ali one nose veći rizik od varijacija i veću cijenu uzorka. Istinske bijele i pastelne nijanse treba preusmjeriti na lakiranje u prahu. Uz pravi referentni uzorak, pravu leguru, stvarnu specifikaciju debljine i a specijalizirani proizvođač aluminijskih profila tko upravlja cijelim procesom, možete dobiti boju koju želite i istu boju pri sljedećoj narudžbi. To je ono što odvaja izvedivu specifikaciju anodizacije od nagađanja.
Prethodni post
Vodič za anodiziranu završnu obradu: vrste procesa, debljina premaza i kontrola kvalitete
Sljedeći post
Toplinska vodljivost aluminija: podaci o legurama, učinci temperature i zašto je to važno
Adresa
18, industrijski park, selo Yanghua, grad Nanxun, okrug Nanxun, grad Huzhou, provincija Zhejiang, Kina
Quick Menu
Subscribe newslatter
Autorska prava © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Proizvođači aluminijskih ekstruzija po narudžbi

