

Vodič za anodiziranu završnu obradu: vrste procesa, debljina premaza i kontrola kvalitete
Anodizirana završna obrada nije sloj nanesen na aluminij. To je sama aluminijska površina, pretvorena u gusti oksidni film elektrokemijskim procesom. To znači da se završna obrada ne može ljuštiti ili ljuštiti poput boje. Za kupce aluminijskih profila praktičan rezultat je površina otporna na koroziju, habanje i ujednačen metalni izgled koji se održava godinama.
Ključna odluka pri odabiru anodiziranog aluminija nije samo hoće li se anodizirati, već koja vrsta anodiziranja odgovara vašem slučaju upotrebe. Dekorativni unutarnji profil zahtijeva drugačiji premaz nego rashladni hladnjak ili komponenta za brodsku upotrebu. Razumijevanje ovih razlika prije nego što naručite može vas spasiti od skupih prerada.
Kako funkcionira proces anodizacije
U procesu anodizacije koristi se elektrolitička ćelija. Aluminijski dio djeluje kao anoda, dok vodljiva protuelektroda služi kao katoda. Oba su uronjena u kupku kiselog elektrolita, obično razrijeđene sumporne kiseline za većinu komercijalnih primjena.
Kada istosmjerna struja prolazi kroz ćeliju, ioni kisika se oslobađaju na površini aluminija i reagiraju s metalom stvarajući aluminijev oksid. Oksidni sloj raste i prema unutra i prema van od izvorne površine. Ovaj obrazac rasta ono je što čini eloksiranje bitno drugačijim od galvanizacije ili bojanja. Premaz nije zaseban film nego transformacija samog aluminija.
Struktura oksida sastoji se od tankog barijernog sloja na bazi i debljeg poroznog sloja iznad njega. Porozni sloj je kritičan jer omogućuje površini da upije boje za bojanje. Nakon koraka eloksiranja, pore se zatvaraju vrućom vodom ili nikal acetatom kako bi se učvrstila boja i poboljšala otpornost na koroziju.
Parametri procesa izravno utječu na konačni premaz. Gustoća struje, temperatura kupke i vrijeme anodizacije određuju debljinu i tvrdoću premaza. Premaz tipa II od 10 mikrona može potrajati 20 do 30 minuta, dok tvrdi anodizirani premaz od 40 do 50 mikrona može zahtijevati nekoliko sati obrade.
Vrste anodiziranih završnih slojeva
Anodiziranje kromnom kiselinom (tip I)
Anodiziranje kromnom kiselinom proizvodi tanak, gusti sloj oksida obično debljine 2 do 5 mikrona. Nudi izvrsnu otpornost na koroziju uz minimalne promjene dimenzija dijelova. Tip I često se koristi za precizne zrakoplovne komponente i dijelove koji zahtijevaju niske tolerancije. Premaz također čini odličan temeljni premaz za naknadno bojanje.
Anodizacija sumpornom kiselinom (tip II)
Anodiziranje sumpornom kiselinom zadani je izbor za većinu komercijalnih aluminijskih profila. Proizvodi sloj debljine od 5 do 25 mikrona i pruža dobru ravnotežu zaštite od korozije, izgleda i cijene. Površine tipa II dobro prihvaćaju boje, što ih čini preferiranim putem za dekorativne arhitektonske završne obrade gdje je potrebna postojana metalik boja.
Tvrda anodizacija (Tip III)
Tvrda anodizacija se provodi pri nižim temperaturama kupke, obično oko točke smrzavanja, i s većom gustoćom struje. Rezultirajuća prevlaka je debljine 25 do 50 mikrona, s površinskom tvrdoćom obično u rasponu od 300 do 500 HV. U kontekstu, standardni premazi tipa II obično padaju između 200 i 300 HV. Tip III specificiran je za komponente izložene velikom trošenju, kao što su profili hladnjaka, kućišta pumpi i klizne tračnice.
 Tvrda anodizacija za aluminijske legure: Debeli premaz otporan na habanje Tvrda anodizacija stvara oksidni sloj debljine 25–100 µm s tvrdoćom 300–600 HV, što je idealno za komponente s visokim stupnjem habanja poput hladnjaka i kliznih tračnica. Ovaj postupak odgovara dijelovima kojima je potrebna trajnost iznad standardnih premaza tipa II. Pogledajte proizvod →
Debljina premaza i specifikacije performansi
| Vrsta | Tipična debljina | Površinska tvrdoća | Uobičajene aplikacije |
|---|---|---|---|
| Vrsta I (Chromic) | 2-5 mikrona | Niže, nemjerljivo | Precizno zrakoplovstvo, dijelovi s navojem |
| Vrsta II (Sulfuric) | 5-25 mikrona | 200-300 HV | Arhitektonski, dekorativni, opći profili |
| Vrsta III (Hard) | 25-50 mikrona | 300-500 HV | Hladnjaci, profili elevatora, habajuće površine |
Anodizirani u odnosu na aluminij presvučen prahom
Anodiziranje i praškasto premazivanje dvije su najčešće metode završne obrade aluminijskih profila, ali rješavaju različite probleme. Poznavanje razlike sprječava skupe greške u specifikacijama.
Anodizacija pretvara metalnu površinu u oksid. Završna obrada je dio samog aluminija, tako da se ne može oguliti ili odlomiti. Zadržava prirodni metalni izgled i vrlo je otporan na UV blijeđenje. Glavno ograničenje je relativno tanak premaz u usporedbi s premazom u prahu, što znači da malo poboljšava otpornost na udarce.
Premazivanje u prahu nanosi sloj polimera obično debljine 60 do 120 mikrona. Nudi širu paletu boja i može sakriti površinske nedostatke. Međutim, površina obložena prahom može se odlomiti pri udaru, a sloj polimera može s vremenom izblijediti ili kredati na jakom suncu.
Za vanjske arhitektonske profile, eloksiranje je često bolji izbor jer je oksidni sloj stabilan pod UV izloženošću i nema problema s adhezijom premaza. Za dijelove s kojima će se rukovati u teškim uvjetima i kojima je potreban debeli zaštitni sloj, premazivanje prahom i dalje je važeća opcija. U praksi, mnogi proizvođači nude oboje tako da završni sloj možete uskladiti s okruženjem instalacije.
Što navesti prilikom naručivanja anodiziranih profila
Naručivanje anodiziranih aluminijskih profila nije samo odabir koda boje. Nekoliko tehničkih detalja utječe na konačni rezultat i treba ih potvrditi s dobavljačem prije proizvodnje.
Izbor legure je prvi faktor. Legure serije 6000, posebno 6063 i 6061, standard su za anodizirane arhitektonske profile. Oni proizvode jednoličan oksidni sloj i dosljedno prihvaćaju boje. Legure s većim udjelom bakra kao što je 2024 teže je anodizirati i imaju tendenciju stvaranja tamnijeg, manje jednoličnog premaza.
Priprema površine je važna. Linije istiskivanja i tragovi rukovanja mogu ostati vidljivi nakon eloksiranja osim ako se profil mehanički polira ili pjeskari prije kupke za eloksiranje. Ako je potrebna svijetla ili mat završna obrada, jasno to navedite u specifikaciji.
Geometrija profila ekstruzije također utječe na rezultat. Oštri unutarnji kutovi mogu stvoriti neravnomjeran protok struje, što dovodi do varijacija debljine premaza. Dizajn s odgovarajućim radijusima zaobljenja i glatkim prijelazima daje dosljedniju završnu obradu. Za više o tome pogledajte naš pregled procesa ekstruzije aluminija i razmatranja o legurama.
Zahtjevi za boju i brtvljenje trebaju biti izričito navedeni. Prozirne ili prirodne završne obrade pokazuju ton metala, dok obojene završne obrade moraju biti specificirane referentnim brojem boje. Brtvljenje se obično vrši vrućom vodom ili nikal acetatom. Dobro zatvoren premaz otporan je na mrlje i pruža bolju otpornost na koroziju. Za tvrdo anodizirane dijelove, brtvljenje se ponekad izostavlja kako bi se očuvala maksimalna tvrdoća, ali to je kompromis o kojem biste trebali razgovarati s dobavljačem.
Na kraju definirajte debljinu premaza. Unutarnji ukrasni profili obično trebaju 8 do 15 mikrona. Vanjske arhitektonske profile treba specificirati na 20 do 25 mikrona. Komponente koje se teško troše mogu zahtijevati 40 mikrona ili više. Ove brojke izravno utječu na troškove i vrijeme isporuke, stoga budite precizni.
Tamo gdje anodizirani završni slojevi donose najveću vrijednost
Anodizirane završne obrade pružaju najveću korist kada je aluminijski profil izložen kombinaciji vlage, mehaničkog trošenja i UV zračenja.
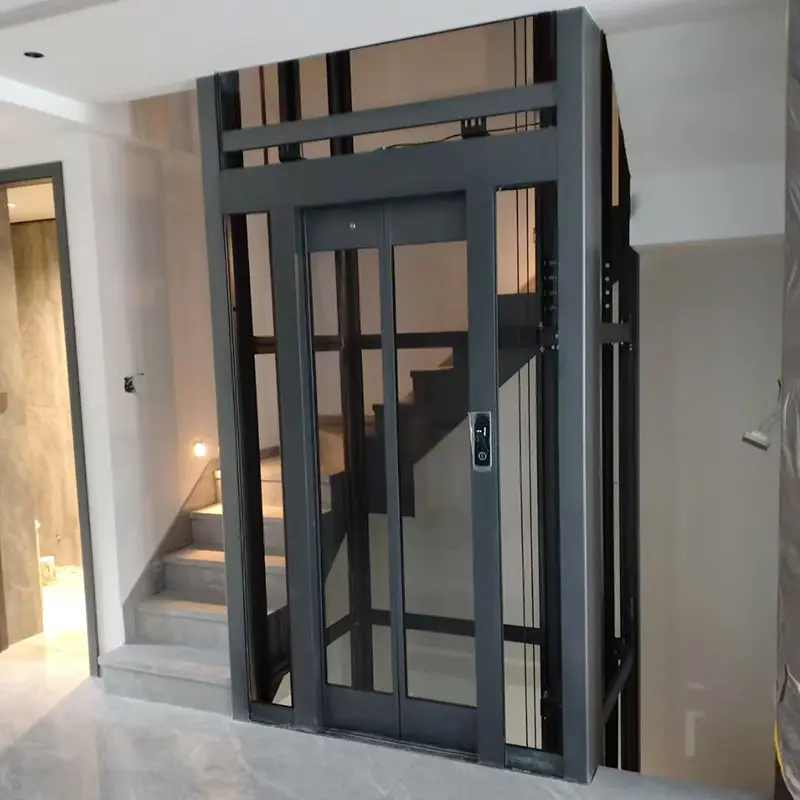
U primjenama dizala specificirani su anodizirani profili kabine visoke čvrstoće jer završni sloj podnosi stalni kontakt i često čišćenje. Anodizirani sloj sprječava bijele oksidne mrlje koje se često pojavljuju na netretiranom aluminiju u vlažnim okruženjima.
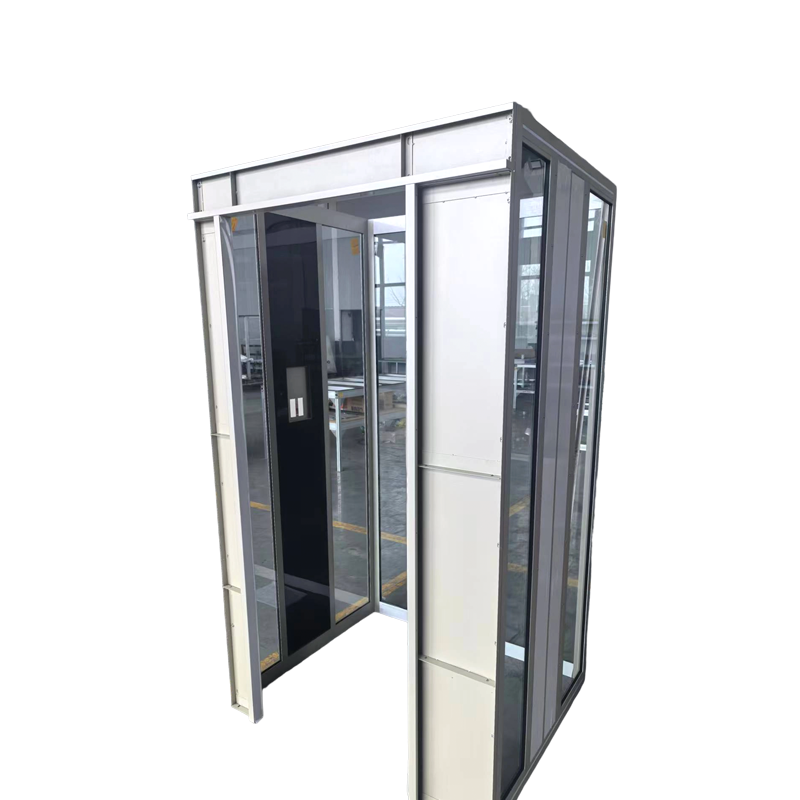
 Anodizirani aluminijski profili visoke čvrstoće za kabine dizala Izrađeni od legure 6063/6061 s T5 temperamentom, ovi profili nude strukturnu krutost i otpornost na ogrebotine. Anodizirana završna obrada sprječava mrlje i smanjuje održavanje u vlažnim, često korištenim okruženjima dizala. Pogledajte proizvod →
Za hladnjake, eloksiranje ima funkcionalnu svrhu. Oksidni sloj je električno izolacijski, što omogućuje hladnjaku da dodiruje elektroničke komponente bez dodatne izolacijske trake. U isto vrijeme, anodizirana površina zrači toplinu učinkovitije od golog aluminija, poboljšavajući ukupnu toplinsku izvedbu.
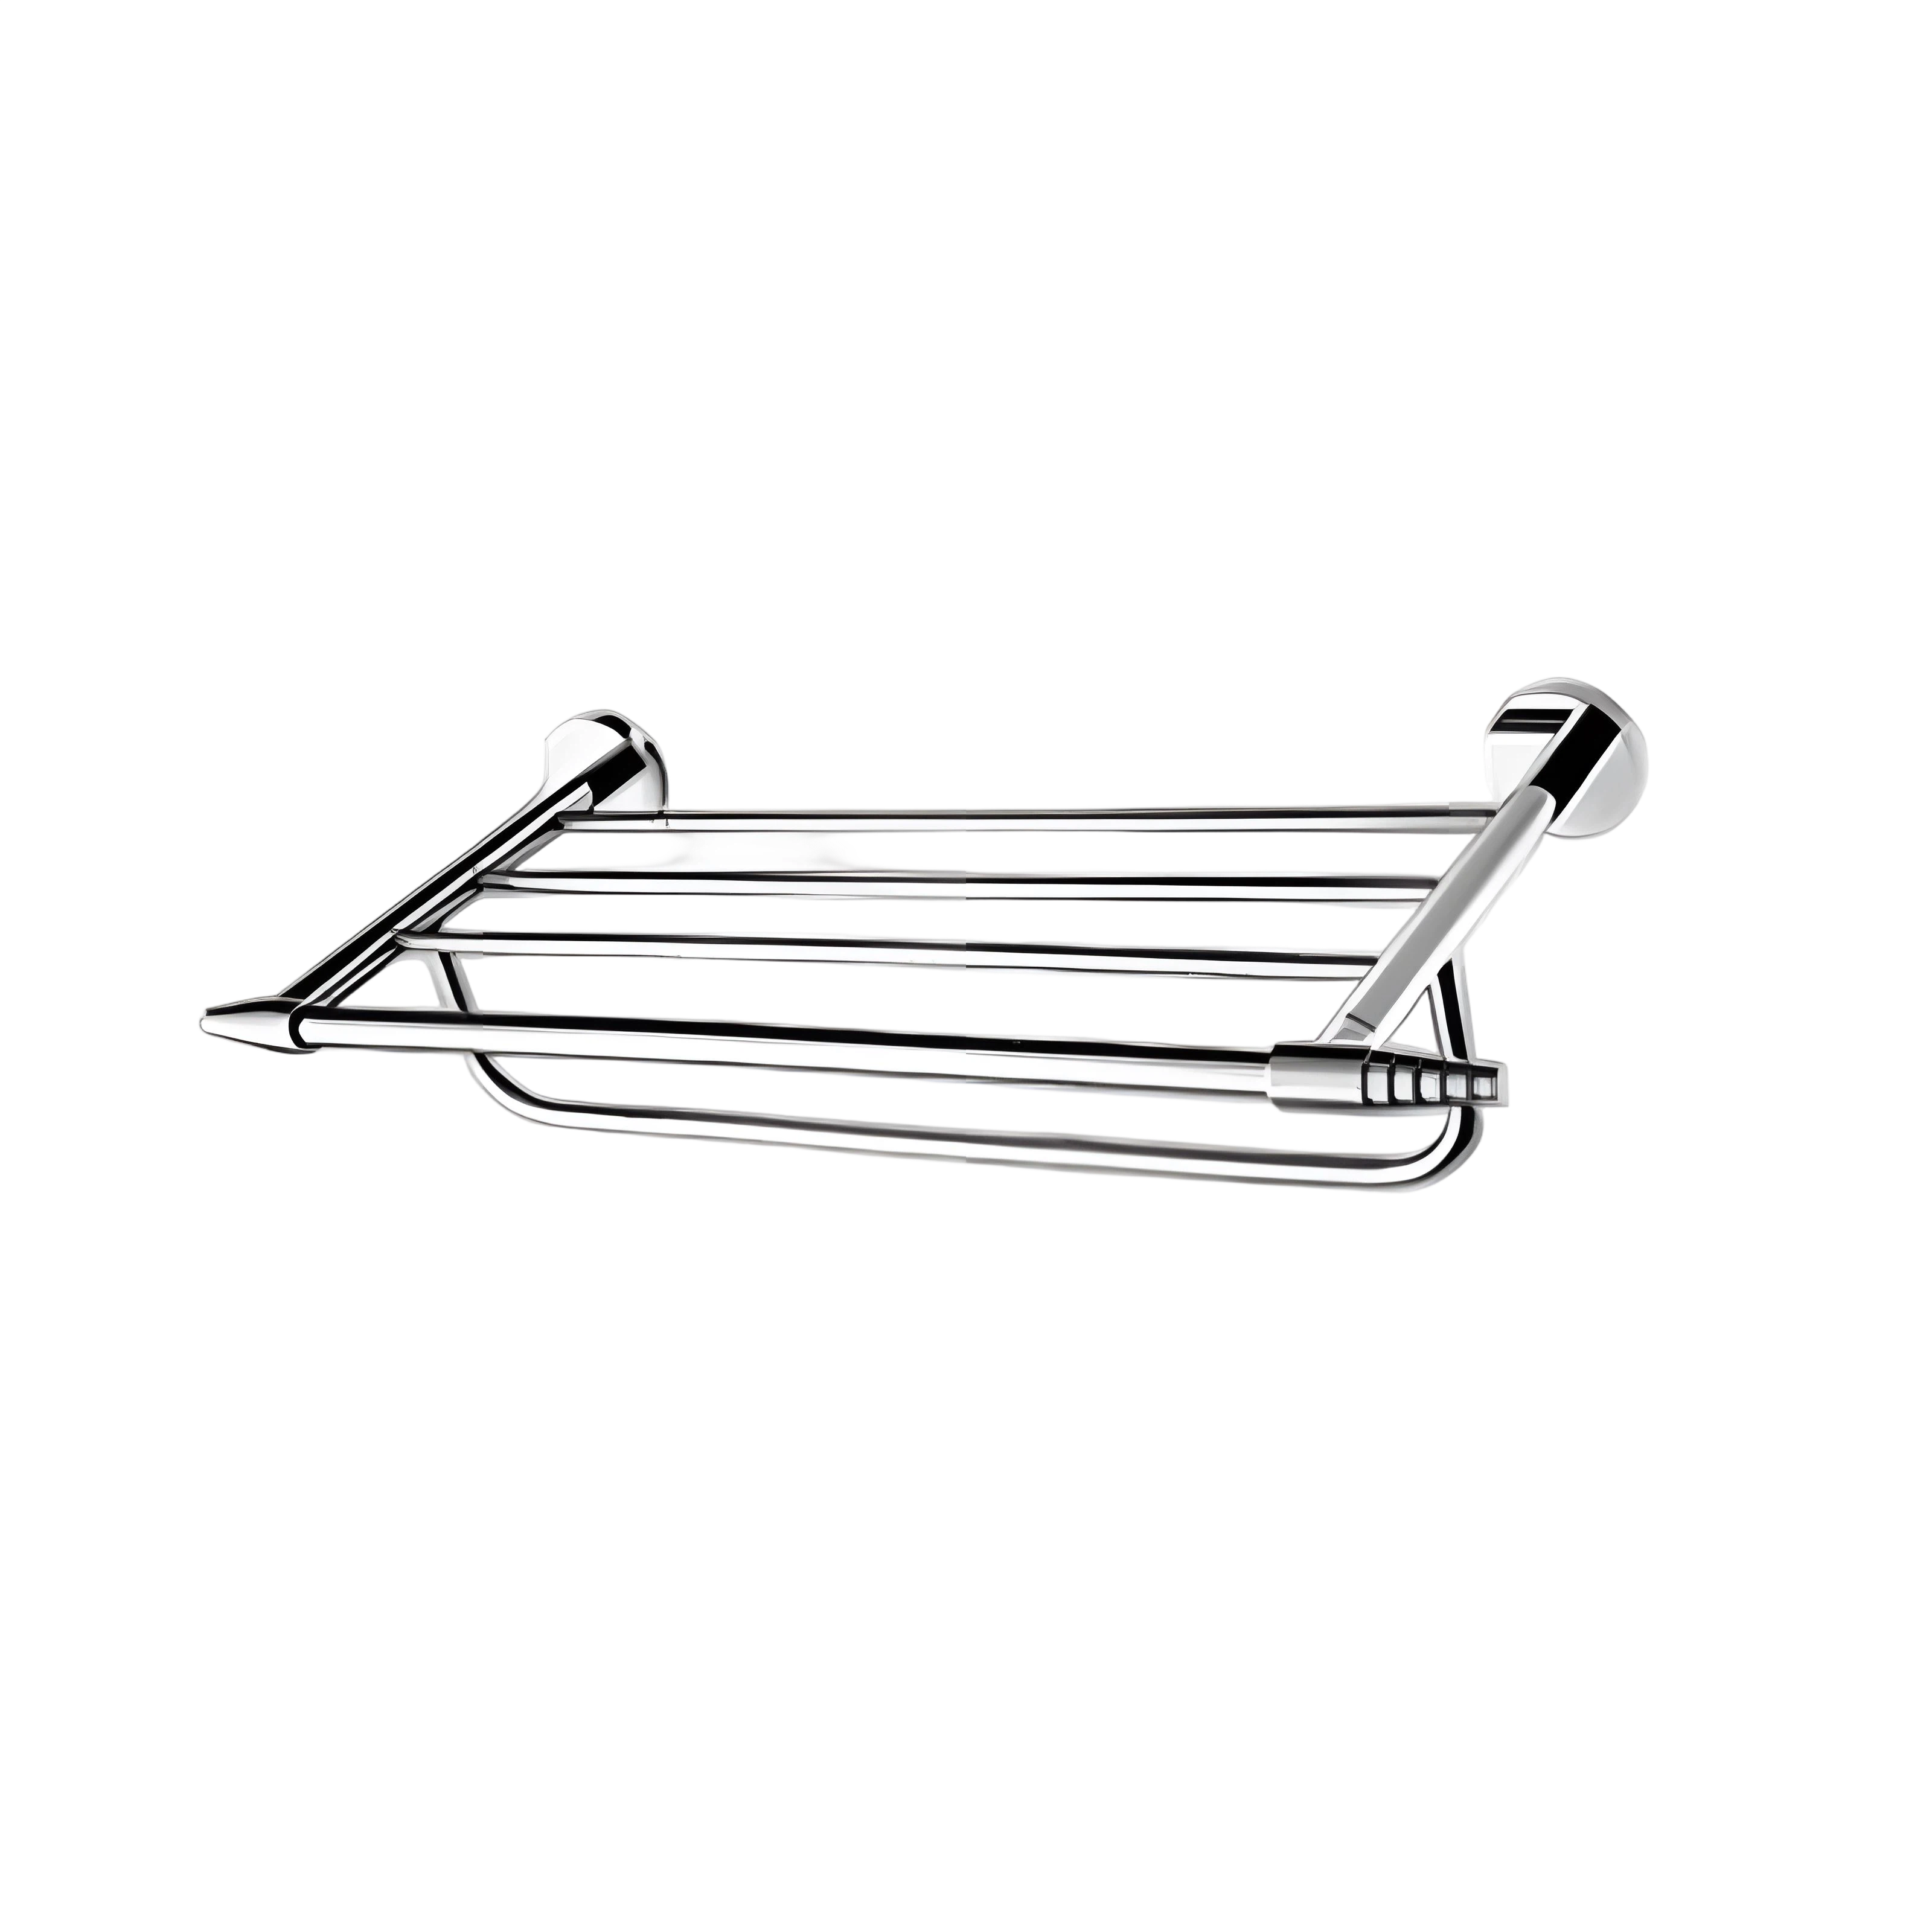
 Anodizirani aluminijski profili u raznim bojama i završnim obradama Dostupan u srebrnoj, crnoj, brončanoj, boji šampanjca i bojama po narudžbi, s debljinom eloksiranja od AA10 do AA25. Prikladno za kuhinjsko posuđe i tuš kabine, završni sloj je izdržljiv i jednostavan za čišćenje. Pogledajte proizvod →
Profili kuhinjskog posuđa i tuš kabina imaju koristi od eloksiranja na slične načine. Završna obrada se lako čisti i ne korodira nakon opetovanog izlaganja vodi, sredstvima za čišćenje ili kontaktu s hranom. Anodizirani profili za tuširanje u boji zadržavaju dosljedan izgled iz godine u godinu jer je boja ugrađena u oksidni sloj, a ne u površinskom sloju.
Za kuhinjsko posuđe, mat anodizirana površina otporna na visoke temperature smanjuje rizik od lijepljenja hrane i pojednostavljuje pranje. Ove praktične prednosti su razlog zašto su anodizirani završni slojevi standard u proizvodima gdje su higijena i trajnost važni.
Prethodni post
Aluminijska konstrukcija za solarnu montažu: praktični vodič za materijale i savjeti za odabir
Sljedeći post
Boje za eloksiranje aluminija: mogućnosti, ograničenja i kako ih točno odrediti
Adresa
18, industrijski park, selo Yanghua, grad Nanxun, okrug Nanxun, grad Huzhou, provincija Zhejiang, Kina
Quick Menu
Subscribe newslatter
Autorska prava © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Proizvođači aluminijskih ekstruzija po narudžbi

